RU
Порошковое покрытие — это метод сухой отделки, при котором сыпучая тонкоизмельченная смесь пигмента и смолы наносится на металлическую или совместимую основу. В отличие от жидкой краски, порошок не содержит растворителя. Вместо этого он наносится электростатически, так что заряженные частицы прилипают к заземленной детали, а затем отверждаются под воздействием тепла, так что частицы плавятся, стекают вместе и химически сшиваются в непрерывную пленку. В результате получается более толстое, однородное покрытие и, как правило, более устойчивое к сколам, царапинам и коррозии, чем обычная влажная краска.
Когда люди спрашивают что означает порошковая покраска с практической точки зрения самый простой ответ таков: это процесс нанесения покрытия, основанный на сухом порошке и нагреве, а не на жидкости и испарении. Это единственное отличие меняет практически все, начиная с способа нанесения покрытия на производственной линии и заканчивая тем, как долго готовая деталь прослужит в полевых условиях. Поскольку этот процесс исключает испарение растворителя, он также производит гораздо меньше летучих выбросов в воздух во время нанесения, что является одной из причин, по которой порошковое покрытие стало стандартным методом отделки при производстве бытовой техники, автомобильных компонентов, архитектурного алюминия, мебели и промышленного оборудования.
В этом руководстве шаг за шагом объясняется, как на самом деле работает этот процесс, что отличает основные химические порошки друг от друга, чем порошковое покрытие отличается от жидкой краски по измеримым критериям производительности и насколько долговечно на самом деле правильно нанесенное порошковое покрытие в различных условиях окружающей среды.
Каждая линия порошковой окраски следует одной и той же базовой логике, хотя масштабы оборудования варьируются от небольшой мастерской до полностью автоматизированной конвейерной системы. Приведенная ниже последовательность отражает стандартный рабочий процесс, используемый в большинстве промышленных приложений.
Стадию подготовки часто недооценивают, однако именно она определяет большую часть долгосрочных характеристик покрытия. Любой остаточный слой масла, ржавчины или оксида, оставшийся на подложке, становится слабым местом, где пленка впоследствии может потерять адгезию, независимо от того, насколько хорошо был составлен сам порошок. После очистки детали проходят через окрасочную камеру, где порошок подается через пистолет, который придает каждой частице электрический заряд. Поскольку заготовка заземлена, заряженные частицы притягиваются к ней и обволакивают края и углубления более равномерно, чем обычно позволяет распыление жидкости.
Излишек распыления, который не попадает на деталь, обычно утилизируется и используется повторно, что является одним из преимуществ эффективности использования материала, которые обсуждаются ниже. Как только деталь с покрытием попадает в печь отверждения, порошок плавится, образует гладкий сплошной слой и подвергается химической реакции, которая навсегда фиксирует структуру пленки. Именно этот этап сшивки придает отвержденному порошковому покрытию твердость и химическую стойкость; дело не просто в высыхании покрытия, как это происходит с жидкой краской.
Не все порошковые покрытия после отверждения ведут себя одинаково, поскольку система смол, используемая в рецептуре, определяет сильные и слабые стороны покрытия. Три семейства смол охватывают подавляющее большинство промышленных и архитектурных применений.

Известен исключительной твердостью, химической стойкостью и адгезией к металлическим поверхностям. Их основным ограничением является склонность к мелению и потере блеска под длительным воздействием прямых солнечных лучей, поэтому их обычно используют для внутренних компонентов, таких как электрические шкафы, внутренние части приборов и промышленное оборудование.

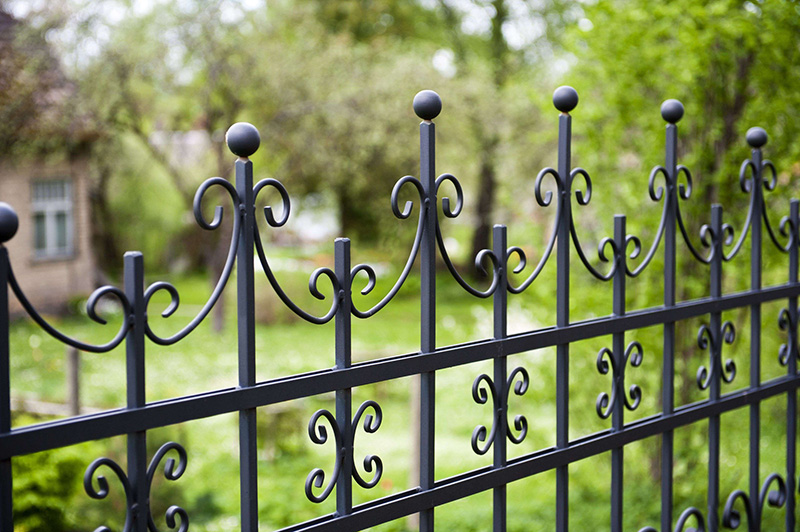
Разработан для отличных характеристик на открытом воздухе, включая устойчивость к УФ-излучению, атмосферным воздействиям и выцветанию цвета. Это делает полиэфирные системы стандартным выбором для уличной мебели, ограждений, архитектурной отделки и компонентов днища автомобилей, где воздействие солнечного света постоянно.
Система смешанных смол, сочетающая в себе химическую стойкость эпоксидной смолы с некоторой устойчивостью полиэстера к внешним воздействиям. Гибриды обычно используются в помещениях, где важны как умеренное химическое воздействие, так и механическая долговечность, предлагая практическую золотую середину между двумя другими химическими составами.
Выбор среди этих трех редко сводится к тому, какой из них является «лучшим» в целом. Речь идет о согласовании поведения смолы с окружающей средой, в которой фактически будет жить готовая деталь. Панель управления, которая никогда не видит солнечного света, мало выигрывает от устойчивости полиэстера к ультрафиолетовому излучению, в то время как перила для улицы, покрытые прямой эпоксидной смолой, скорее всего, покроются мелом в течение одного сезона пребывания на солнце.
Производители, оценивающие метод отделки, обычно сравнивают порошковое покрытие с жидкой краской по небольшому набору измеримых факторов: сколько материала фактически попадает на деталь, сколько отходов и выбросов генерирует процесс и насколько последовательно выглядит отделка от одной детали к другой. В приведенной ниже таблице приведены типичные относительные характеристики, сообщаемые в ходе промышленных отделочных операций.
Два самых больших различия связаны с тем, как каждый метод обрабатывает избыточное распыление и растворитель. Порошок, который не попадает в деталь на правильно настроенной линии, обычно может быть уловлен и возвращен в систему, поэтому коэффициент использования намного выше, чем при использовании жидкой краски, где распыленный материал просто теряется. Поскольку порошковое покрытие не содержит растворителя, оно также не требует длительного времени высыхания и испарения жидкостных систем перед отверждением, что сокращает общее время цикла на линиях большого объема.
Жидкая краска сохраняет преимущество в некоторых более узких ситуациях, особенно при ультратонких декоративных покрытиях, небольших ремонтных работах и основах, которые не переносят температуры отверждения в печи, таких как некоторые пластмассы или древесные композиты. Однако для большинства видов металлообработки и отделки промышленных деталей порошковое покрытие стало стандартным, поскольку оно обеспечивает более толстую и твердую пленку с меньшим количеством отходов на каждую произведенную деталь.
Долговечность — это самый распространенный вопрос, который задают покупатели, и честный ответ заключается в том, что он во многом зависит от химического состава смолы и условий воздействия. На приведенной ниже линейной диаграмме показана репрезентативная тенденция долговечности, оцененная по индексу относительной устойчивости при изменении условий воздействия от мягкой внутренней среды до агрессивных прибрежных или морских условий.
Выделяются две модели. Во-первых, все три химических состава достаточно хорошо работают в мягких условиях в помещении, поэтому разница в долговечности незначительна до тех пор, пока не появится воздействие ультрафиолета и влаги. Во-вторых, индекс устойчивости эпоксидной смолы падает быстрее всего при увеличении воздействия на открытом воздухе, что соответствует поведению эпоксидной смолы к мелению, известному в полевых условиях. Полиэстер сохраняет свой уровень устойчивости дольше всего в суровых и прибрежных условиях, что объясняет, почему он доминирует в архитектурной и уличной мебели, несмотря на превосходную химическую стойкость эпоксидной смолы в закрытых помещениях.
Независимо от химического состава толщина пленки и качество отверждения также обеспечивают реальные результаты долговечности. Порошковое покрытие, отвержденное при температуре ниже указанного диапазона или временного интервала, не будет полностью сшиваться, оставляя более мягкую и менее химическую стойкую пленку, даже если была выбрана правильная смола. Вот почему авторитетные отделочные предприятия подтверждают отверждение с помощью температурно-временного профиля, а не полагаются только на визуальный осмотр.
Уровни внедрения варьируются в зависимости от отрасли в зависимости от геометрии детали, объема производства и требований к воздействию. Столбчатая диаграмма ниже отражает типичные уровни внедрения, зарегистрированные в общих секторах отделки.
Архитектурный алюминий лидирует в распространении во многом потому, что требования к воздействию внешних факторов делают устойчивость полиэстера к погодным условиям почти необходимой, а также потому, что экструзионные профили хорошо подходят для обеспечения постоянного электростатического покрытия. Вслед за этим следует производство бытовой техники, где автоматизированные линии больших объемов выигрывают от быстрых циклов отверждения порошкового покрытия и низкого процента брака. Мебель пользуется сравнительно меньшим распространением, главным образом потому, что некоторые материалы каркаса, такие как некоторые виды древесины и композиты, не переносят температуры отверждения в печи и требуют альтернативных методов отделки.
Поскольку ни одна система смол не выигрывает по всем свойствам, многомерное сравнение более полезно, чем единый общий балл. На диаграмме ниже каждая система оценивается по пяти общим критериям выбора в относительной шкале.
Модель подтверждает то, что уже предполагает практический опыт: эпоксидная смола лидирует по химической стойкости и адгезии, но сильно отстает по долговечности на открытом воздухе, полиэстер обменивает некоторую химическую стойкость на высокие характеристики УФ-излучения, а гибридные системы занимают промежуточное положение почти по всем направлениям, а не превосходят ни по одному из них. Именно поэтому гибриды продаются как сбалансированные системы общего назначения, а не как специализированные.
Покупатели, оценивающие качество порошкового покрытия, обычно используют небольшой набор стандартизированных методов испытаний, а не полагаются только на визуальное суждение. В таблице ниже приведены тесты, наиболее часто упоминаемые в технических характеристиках и закупочных спецификациях.
| Тестовое свойство | Что он измеряет | Типичный тест |
|---|---|---|
| Устойчивость к солевому туману | Расползание коррозии по разметочной линии под воздействием соляного тумана | от 500 до 1000 часов |
| Поперечная адгезия | Адгезия пленки к подложке посредством теста на разрез сетки | Отсутствие отслаивания при рейтинге 5B. |
| Твердость карандаша | Устойчивость поверхности к царапинам | с 2 часов до 4 часов |
| Ударопрочность | Целостность пленки после прямого и обратного воздействия | Никаких трещин при 160 фунтах на дюйм. |
| Сохранение блеска (УФ) | Уровень блеска сохраняется после ускоренного выветривания | Зависит от смолы, выше для полиэстера |
Эти критерии существуют потому, что характеристики покрытия нельзя надежно оценить на глаз в момент нанесения. Пленка может выглядеть идеально гладкой и блестящей сразу после отверждения, но через несколько месяцев не пройти испытания на адгезию или коррозию, если подготовка поверхности или профиль отверждения не соответствуют техническим требованиям. Запрос данных испытаний, привязанных к признанному методу, является более надежным способом оценить поставщика покрытия, чем полагаться только на внешний вид.
Помимо уже рассмотренных сравнительных данных, несколько практических преимуществ объясняют, почему порошковое покрытие стало методом отделки по умолчанию во многих отраслях.
None of these advantages make powder coating universally superior. Parts with heat-sensitive substrates, extremely thin decorative requirements, or very low production volumes may still be better served by liquid finishing. The right choice always depends on substrate material, part geometry, expected exposure, and production volume rather than a single "best" answer.
Selecting a coating system comes down to answering a short set of practical questions before specification. Where will the part live once installed, and how much direct sunlight or moisture will it see. What chemical exposure, if any, does the environment involve, such as cleaning agents, fuels, or industrial solvents. How much mechanical stress, impact, or flexing will the coated surface experience during normal use. And finally, what cosmetic requirements apply, including gloss level, texture, and long-term color stability.
For predominantly indoor parts with chemical exposure, epoxy powder coatings generally deliver the best balance of hardness and resistance. For anything installed outdoors or exposed to sustained sunlight, Polyester powder coating is the more defensible choice given its stronger UV and weathering performance. Where a project needs a single system that performs adequately across mixed indoor and light outdoor conditions, Polyester/epoxy (hybrid) powder coatings offer the most practical middle ground without requiring two separate specifications.
It is a dry finishing process where charged powder particles are sprayed onto a grounded part and then cured with heat, forming a durable, continuous film without any solvent carrier.
It means the part's finish was applied through the powder coating process rather than liquid paint, typically indicating a thicker, more chip-resistant surface layer.
Yes, provided the correct resin chemistry is selected. Polyester and hybrid systems are formulated for outdoor exposure, while straight epoxy is generally recommended for indoor applications only.
Service life varies with resin type, film thickness, cure quality, and environmental exposure, but well-applied outdoor-grade systems commonly perform for many years before visible degradation appears.
Generally no. Proper surface preparation, including removal of prior coatings and contamination, is required for the new film to achieve reliable adhesion and expected durability.
Because oversprayed powder that does not land on the part can typically be collected and reused, whereas oversprayed liquid paint is generally lost during application.


Авторские права © Чжэцзян Huacai Advanced Material CO., LTD. Все права защищены. Производители порошковых покрытий

 中文简体
 Английский